Изготовление и производство литьём под давлением 2026: цены от завода
2026-09-13
- Изготовление и производство литьём под давлением: технологические стандарты 2026 года
- Технологический процесс: от проектирования пресс-формы до готовой детали
- Факторы, влияющие на стоимость и качество литья
- Применение в отраслях: требования и специфика
- Как выбрать надежного подрядчика для литья пластмасс
- Сравнение технологий: Литье под давлением vs Выдувное формование vs Вакуумное формование
- Типичные дефекты и методы их устранения
- FAQ: Часто задаваемые вопросы по литью под давлением
- Заключение и рекомендации по сотрудничеству
Изготовление и производство литьём под давлением: технологические стандарты 2026 года
Изготовление и производство литьём под давлением в 2026 году представляет собой высокотехнологичный процесс массового выпуска деталей из полимеров и легких сплавов с прецизионной точностью. Данный метод обеспечивает создание сложных геометрических форм с минимальными допусками, что критически важно для автомобильной, аэрокосмической и электронной промышленности. Ключевая ценность технологии заключается в способности достигать шероховатости поверхности Ra 0.4–0.8 мкм и соблюдения допусков вплоть до ±0.01 мм на сериях от 1000 до 1 000 000 единиц. Для инженеров и закупщиков это означает снижение себестоимости единицы продукции за счет эффекта масштаба при сохранении жестких требований к механическим свойствам изделий.
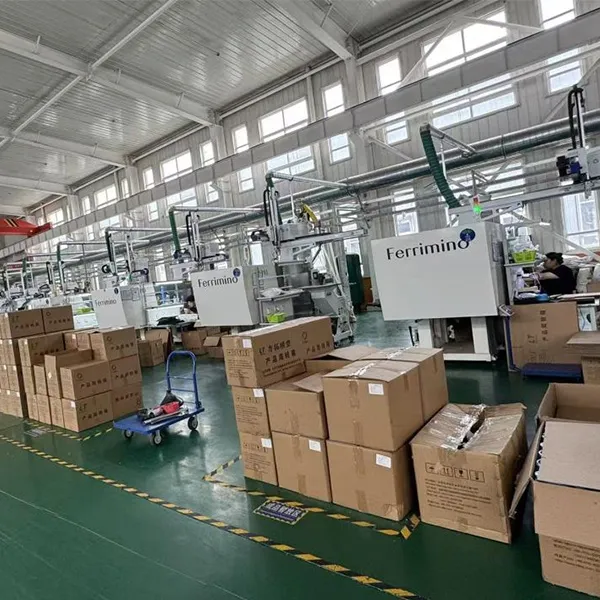
Современное изготовление и производство литьём под давлением требует интеграции автоматизированных систем контроля качества и использования инженерных пластиков (PEEK, PPSU, PA66-GF30), способных выдерживать экстремальные температурные нагрузки. Эффективность процесса напрямую зависит от качества пресс-формы: срок службы инструмента определяет рентабельность всего проекта. Компании, такие как ООО «Пекин Лито Сепаратор подшипников» (ltmj.ru), демонстрируют, как 29-летний опыт в проектировании оснастки позволяет оптимизировать циклы литья, сокращая время охлаждения на 15–20% без потери структурной целостности детали.
Технологический процесс: от проектирования пресс-формы до готовой детали
Процесс литья под давлением не ограничивается лишь впрыском расплава в форму. Это комплексная инженерная задача, требующая точного расчета реологии материала, термодинамики охлаждения и кинематики смыкания плит термопластавтомата (ТПА). Ошибки на этапе проектирования ведут к дефектам, которые невозможно исправить постобработкой.
Этапы реализации проекта
- Инжиниринг и DFM-анализ: Проверка конструкции детали на manufacturability (технологичность изготовления). На этом этапе выявляются риски образования усадочных раковин, линий спая и коробления. Инженеры корректируют толщины стенок и углы наклона для обеспечения легкого извлечения детали.
- Проектирование и изготовление пресс-формы: Создание стального инструмента из марок стали 1.2316, 1.2738 или H13. Точность обработки на ЧПУ станках должна соответствовать классу IT6-IT7. Для высокоточных компонентов, таких как подшипниковые сепараторы, требуется шлифовка рабочих поверхностей с точностью до ±0.001 мм.
- Настройка параметров ТПА: Подбор давления впрыска (обычно 80–150 МПа), скорости заполнения, времени выдержки под давлением и температуры зон нагрева цилиндра. Для кристаллических пластиков (PP, PA) критичен контроль скорости охлаждения для управления степенью кристаллизации.
- Серийное производство и контроль: Мониторинг стабильности процесса. Использование систем визуального контроля и выборочных замеров ключевых размеров каждые 50–100 циклов.
Важно отметить, что изготовление и производство литьём под давлением требует строгого соблюдения температурных режимов. Например, при литье поликарбоната температура формы должна поддерживаться на уровне 80–100°C, чтобы избежать внутренних напряжений, тогда как для полипропилена достаточно 40–60°C. Нарушение этих параметров приводит к хрупкости изделия или изменению его геометрических размеров после остывания.
Факторы, влияющие на стоимость и качество литья
При формировании бюджета на изготовление и производство литьём под давлением, необходимо учитывать не только цену за единицу продукции, но и амортизацию инструмента. Стоимость складывается из нескольких переменных, понимание которых позволяет оптимизировать закупки.
| Параметр | Влияние на стоимость | Технический комментарий |
|---|---|---|
| Сложность геометрии | Высокое | Наличие боковых отверстий или резьбы требует использования подвижных элементов (ползунов, люверсов), что удорожает пресс-форму на 30–50%. |
| Тип стали пресс-формы | Среднее/Высокое | Сталь H13 для агрессивных сред стоит дороже, чем P20, но обеспечивает тираж свыше 1 млн циклов без ремонта. |
| Точность (допуски) | Экспоненциальное | Переход от общего допуска ±0.1 мм к прецизионному ±0.01 мм увеличивает стоимость механообработки в 3–4 раза. |
| Объем партии (MOQ) | Обратное | Чем выше тираж, тем ниже доля стоимости пресс-формы в цене одной детали. При тиражах >100 000 шт. цена инструмента становится negligible. |
| Материал изделия | Variable | Инженерные пластики (PEEK, PEI) в 10–20 раз дороже массовых (PP, ABS), но требуют специфических условий литья. |
Опыт показывает, что попытка сэкономить на качестве стали для пресс-формы при крупных тиражах является ложной экономией. Ремонт или замена изношенного инструмента останавливает производство, что ведет к срыву сроков поставок и штрафам. Компания ООО «Пекин Лито», обладая сертификацией ISO 9001 и TS 16949, применяет подход полного жизненного цикла инструмента, гарантируя стабильность размеров даже на миллионных тиражах.
Применение в отраслях: требования и специфика
Различные сектора промышленности диктуют свои стандарты для процесса литья. Универсальных решений здесь не существует; каждый случай требует индивидуальной инженерной проработки.
Автомобилестроение и транспорт
Здесь критична стабильность механических свойств. Детали интерьера, элементы подкапотного пространства, корпуса датчиков должны выдерживать вибрации, перепады температур от -40°C до +120°C и воздействие УФ-излучения. Стандарт TS 16949 обязывает производителей вести полную прослеживаемость каждой партии сырья. Для таких задач часто используется литье стеклонаполненным полиамидом (PA6-GF30), обеспечивающим высокую жесткость и теплостойкость.
Подшипниковая промышленность и прецизионные механизмы
Особую нишу занимает производство пластиковых шариков и сепараторов подшипников. В этой области изготовление и производство литьём под давлением достигает пика точности. Отклонение сферичности шарика диаметром 5 мм не должно превышать ±0.001 мм (классы G0/G1 по ISO 3290). Любая неровность поверхности приводит к быстрому износу подшипника и шуму при вращении. ООО «Пекин Лито Сепаратор подшипников» специализируется именно на таких сверхточных задачах, используя уникальные технологии полировки формующих поверхностей и контроля температуры в реальном времени.
Медицина и электроника
Для медицинских изделий важна биосовместимость материалов и отсутствие микрозаусенцев, которые могут стать центрами скопления бактерий. Электронные корпуса требуют высокой точности посадочных мест для PCB-плат и разъемов, а также соблюдения требований по электроизоляционным свойствам пластика.
Как выбрать надежного подрядчика для литья пластмасс
Выбор партнера для долгосрочного сотрудничества — это риск-менеджмент. Рынок перенасыщен предложениями, но качественное изготовление и производство литьём под давлением доступно ограниченному числу предприятий с развитой инженерной базой.
Критерии оценки поставщика
- Наличие собственного инструментального цеха. Если завод заказывает пресс-формы на стороне, он теряет контроль над сроками и качеством ремонтопригодности. Собственное производство позволяет вносить конструктивные изменения в форму за 24–48 часов.
- Сертификация систем менеджмента качества. Наличие ISO 9001 является базовым требованием. Для автопрома обязательна IATF 16949 (ранее TS 16949). Эти стандарты гарантируют, что процессы не хаотичны, а документированы и контролируемы.
- Опыт в вашей отрасли. Поставщик, делающий качественные игрушки, может не справиться с медицинскими имплантатами или автомобильными деталями из-за разных требований к чистоте производства и материалам.
- Инженерная поддержка (DFM). Хороший поставщик не просто принимает чертеж, а предлагает оптимизацию конструкции для снижения себестоимости. Он предупредит о возможных дефектах до запуска в металл.
- Логистика и экспортный опыт. Возможность организации бесперебойных поставок в Европу и другие регионы, включая таможенное оформление и упаковку, соответствующую международным стандартам.
Компания ltmj.ru (ООО «Пекин Лито») сочетает в себе эти качества. Будучи основанной в 1997 году, она прошла путь от торгового дома до высокотехнологичного производственного предприятия. Специализация на прецизионных формах для подшипниковых сепараторов и пластиковых шариков подтверждает способность компании работать с допусками, недоступными большинству конкурентов.
Сравнение технологий: Литье под давлением vs Выдувное формование vs Вакуумное формование
Часто заказчики стоят перед выбором технологии. Ниже приведено сравнение для принятия обоснованного решения.
| Характеристика | Литье под давлением | Выдувное формование | Вакуумное формование |
|---|---|---|---|
| Геометрия | Любая сложность, сплошные детали | Полые изделия (бутылки, баки) | Крупногабаритные оболочки, открытые формы |
| Точность размеров | Высокая (±0.05–0.1 мм) | Средняя (±0.5–1.0 мм) | Низкая (±1.0–2.0 мм) |
| Стоимость инструмента | Высокая | Средняя | Низкая |
| Себестоимость детали | Низкая при больших тиражах | Средняя | Высокая (много отходов) |
| Производительность | Очень высокая (секунды на цикл) | Средняя | Низкая |
| Применение | Шестерни, корпуса, крепеж | Емкости, канистры | Блендеры, панели приборов, упаковки |
Инженерный вывод: Если вам нужны функциональные детали с высокой нагрузкой или сложной внутренней структурой, литье под давлением — безальтернативный выбор. Для простых защитных кожухов малыми сериями можно рассмотреть вакуумное формование, но для массового производства оно экономически неэффективно из-за высоких затрат на постобработку кромок.
Типичные дефекты и методы их устранения
Даже при современном оборудовании возникают дефекты. Понимание их природы помогает быстро реагировать на проблемы в производстве.
- Усадочные раковины (Sink Marks): Возникают при недостаточном давлении выдержки или слишком толстых стенках. Решение: Увеличение времени выдержки под давлением, оптимизация системы охлаждения, изменение конструкции ребер жесткости.
- Линии спая (Weld Lines): Появляются там, где два потока расплава встречаются. Снижают прочность детали. Решение: Повышение температуры расплава и формы, увеличение скорости впрыска, изменение расположения литников.
- Коробление (Warpage): Искажение геометрии после остывания из-за неравномерных внутренних напряжений. Решение: Равномерное охлаждение формы, правильный выбор материала, соблюдение рекомендуемых температурных режимов.
- Недолив (Short Shot): Форма заполнена не полностью. Решение: Увеличение объема впрыска, проверка вентиляционных каналов формы, повышение давления.
Специалисты ООО «Пекин Лито» используют системы мониторинга давления в полости формы, что позволяет предсказывать появление дефектов до их возникновения, автоматически корректируя параметры ТПА.
FAQ: Часто задаваемые вопросы по литью под давлением
В: Какой минимальный тираж рентабелен для литья под давлением?
О: Обычно экономический эффект начинается от 1000–3000 штук. Для мелких деталей порог может быть выше из-за стоимости пресс-формы. Однако, используя алюминиевые пресс-формы для прототипов, можно снизить входной барьер для малых серий.
В: Какие материалы вы используете?
О: Мы работаем со всем спектром термопластов: от полипропилена (PP) и АБС-пластика до инженерных PA6, PA66, PC, POM, PBT и высокотемпературных PEEK, PPSU. Также доступно литье алюминия под давлением для металлических компонентов.
В: Каковы сроки изготовления пресс-формы?
О: Стандартный срок составляет 25–40 дней в зависимости от сложности. Для срочных проектов возможно ускорение до 15–20 дней за счет работы в две смены.
В: Предоставляете ли вы услуги по проектированию изделий?
О: Да, компания предлагает полный цикл услуг, включая разработку 3D-моделей и конструкторской документации на основе технического задания заказчика.
В: Как контролируется качество?
О: Все изделия проходят многоэтапный контроль. Используется координатно-измерительная техника (CMM), проекторы профиля и визуальный контроль. Продукция сертифицирована по ISO 9001 и TS 16949.
Заключение и рекомендации по сотрудничеству
В 2026 году изготовление и производство литьём под давлением требует от партнеров не просто наличия станков, а глубокой инженерной экспертизы. Успех проекта зависит от синергии между правильной конструкцией детали, качеством пресс-формы и настройкой процесса. Ошибки в выборе поставщика могут стоить месяцев задержек и брака.
Выбирая подрядчика, обращайте внимание на его специализацию. Если ваша задача связана с высокоточными компонентами, такими как подшипниковые узлы или микрошестерни, необходим партнер с опытом работы в прецизионном сегменте. ООО «Пекин Лито Сепаратор подшипников» (ltmj.ru) предлагает именно такой подход: 29 лет опыта, экспорт в Европу и строгое соответствие международным стандартам качества позволяют нам гарантировать результат даже для самых сложных технических задач.
Мы готовы провести бесплатный DFM-анализ вашей детали и предложить оптимизированное решение по стоимости и срокам.
Готовы обсудить ваш проект?
Получите коммерческое предложение и техническую консультацию уже сегодня.
Запросить расчет стоимости литья
См. также: Продукция и технические решения ltmj.ru