Формы литья пластмасс под давлением: производство и цена 2026
2026-09-13
- Формы литья пластмасс под давлением: производство, цены и технические требования в 2026 году
- Классификация и конструктивные особенности форм для литья под давлением
- Факторы формирования цены на формы в 2026 году
- Применение в отраслях: от автопрома до микроэлектроники
- Как выбрать надежного производителя пресс-форм: критерии оценки
- Технические ограничения и инженерные нюансы
- Сравнение технологий: Литье под давлением vs Выдувное формование
- Логистика и экспорт: доставка форм из Китая в РФ и ЕС
- Часто задаваемые вопросы (FAQ)
- Рекомендации по подготовке технического задания
- Заключение
Формы литья пластмасс под давлением: производство, цены и технические требования в 2026 году
Формы литья пластмасс под давлением представляют собой сложный высокоточный инструмент, определяющий геометрию, качество поверхности и механические свойства конечного изделия. В условиях промышленного производства 2026 года стоимость и срок службы оснастки напрямую зависят от выбора марки стали, системы охлаждения и точности обработки поверхностей скольжения. Для инженеров-конструкторов и закупщиков ключевым фактором является не только начальная цена пресс-формы, но и её ресурс (количество смыканий) до первого ремонта, а также способность обеспечивать стабильную размерную точность в серийном выпуске. Современные формы для литья пластмасс под давлением требуют интеграции систем терморегулирования и часто изготавливаются с применением методов аддитивного производства каналов охлаждения для снижения цикла литья на 15–20%.
Компания ООО «Пекин Лито Сепаратор подшипников» (ltmj.ru), обладающая 29-летним опытом прецизионного производства, демонстрирует, как глубокая специализация влияет на качество инструмента. Основанное в 1997 году предприятие, ранее известное как ООО «Пекин Лито Промышленность и Торговля», специализируется на изготовлении оснастки с экстремально высокими допусками. Ярким примером экспертизы являются пресс-формы для пластиковых шариков и подшипниковых сепараторов, где точность достигает ±0,001 мм, что соответствует классам G0/G1. Такой уровень качества недостижим при использовании стандартных подходов и требует строгого контроля на всех этапах — от проектирования до финальной полировки.
Классификация и конструктивные особенности форм для литья под давлением
Понимание того, как устроена форма литье пластмасс под давлением, критически важно для правильного технического задания поставщику. Конструкция варьируется от простых одногнездных инструментов до сложных многоместных систем с горячеканальным впрыском. В 2026 году рынок четко сегментирует оснастку по уровню сложности и назначению.
Типы конструкций по количеству гнезд и подаче материала
- Одногнездные формы: Используются для крупногабаритных изделий или мелких серий. Обеспечивают минимальные внутренние напряжения в материале из-за симметричного заполнения.
- Многогнездные формы: Позволяют отливать несколько идентичных деталей за один цикл. Требуют идеального балансирования каналов подачи, чтобы избежать разноразмерности изделий.
- Семейные формы: Предназначены для одновременного производства разных деталей одного узла (например, корпус и крышка). Экономия на количестве циклов компенсируется сложностью настройки режимов литья.
- Горячеканальные системы (Hot Runner): Исключают образование литников, снижая расход материала и время цикла. Критичны для термопластов, чувствительных к перегреву.
Инженерный опыт показывает, что выбор между холодным и горячим каналом должен базироваться на расчете годового объема производства. Для тиражей свыше 500 000 штук инвестиции в горячеканальную систему окупаются за счет экономии сырья и энергозатрат на переработку отходов.
Материалы формообразующих деталей
Долговечность инструмента определяется маркой стали. В практике ООО «Пекин Лито» используются сертифицированные материалы, соответствующие международным стандартам:
| Марка стали | Твердость (HRC) | Применение | Ожидаемый ресурс (смыканий) |
|---|---|---|---|
| P20 / 1.2311 | 28–32 | Прототипы, мелкие серии, неабразивные пластики | до 100 000 |
| 718 / 1.2738 | 30–34 | Средние серии, корпуса бытовой техники | до 300 000 |
| H13 / 1.2344 | 48–52 | Высокие температуры, агрессивные среды | до 500 000 |
| S136 / 1.2083 | 48–52 | Прозрачные детали, медицинские изделия, высокая коррозионная стойкость | до 1 000 000+ |
Выбор стали S136 оправдан при производстве оптических линз или деталей для пищевой промышленности, где требуется зеркальная полировка и отсутствие риска коррозии. В то же время, для технических компонентов, таких как подшипниковые сепараторы, производимые компанией ltmj.ru, приоритетом является износостойкость и сохранение геометрии при высоких циклических нагрузках.
Факторы формирования цены на формы в 2026 году
Запрос «формы литье пластмасс под давлением цена» часто приводит к разбросу предложений от 5 000 до 50 000 евро за единицу. Такая вариативность обусловлена множеством технических параметров, которые не всегда очевидны на этапе первичного запроса. Стоимость формируется не из желания производителя, а из трудоемкости механообработки и стоимости материалов.
Основные драйверы стоимости
- Точность обработки: Изготовление формы с допуском ±0,01 мм стоит значительно дешевле, чем оснастка с допуском ±0,001 мм. Последние требуют использования прецизионных электроэрозионных станков (EDM) и координатно-шлифовальных центров. Компания ООО «Пекин Лито» инвестирует в такое оборудование именно для выпуска высокоточных компонентов, таких как шарики и сепараторы.
- Сложность системы выталкивания: Наличие подвижных элементов, резьбовых разъёмов или выдвижных сердечников увеличивает количество деталей формы и время сборки.
- Поверхностная обработка: Текстурирование, хромирование или нанесение тефлонового покрытия добавляют к стоимости 10–15%.
- Сертификация и контроль качества: Продукция, сертифицированная по ISO 9001 и TS 16949 (как у ltmj.ru), требует ведения полной документации, отслеживаемости материалов и проведения дополнительных испытаний, что закладывается в цену.
Важно отметить, что экономия на этапе проектирования часто приводит к удорожанию эксплуатации. Дешевая форма может требовать постоянной регулировки параметров литья, увеличивать процент брака и время простоя термопластавта. Инженерная практика подтверждает: общая стоимость владения (TCO) качественной формы ниже, даже если её первоначальная цена выше на 30%.
Применение в отраслях: от автопрома до микроэлектроники
Сфера применения форм для литья пластмасс под давлением охватывает практически все сектора промышленности. Однако требования к оснастке радикально различаются в зависимости от отрасли.
Автомобилестроение и транспорт
Здесь доминируют крупные детали (бамперы, панели приборной доски) и высокоточные мелкие компоненты (коннекторы, элементы крепления). Стандарт TS 16949, которому соответствует производство ООО «Пекин Лито», является обязательным требованием для поставщиков автоконцернов. Оснастка должна обеспечивать стабильность размеров при температуре эксплуатации от -40°C до +120°C. Например, подшипниковые сепараторы, изготавливаемые компанией, работают в условиях высоких скоростей вращения и вибраций, где малейшее отклонение сферичности или толщины стенки приводит к быстрому разрушению узла.
Медицина и фармацевтика
Литье медицинских изделий (шприцы, корпуса анализаторов, имплантаты) требует использования «чистых» сталей (S136, NAK80) и особых условий производства. Поверхность формы должна быть идеально гладкой, чтобы исключить адгезию бактерий. Часто такие формы оснащаются системами вакуумирования для удаления воздуха из тонкостенных полостей.
Производство подшипников и прецизионных механизмов
Это нишевый, но крайне требовательный сегмент. Производство пластиковых шариков и сепараторов для подшипников качения требует уникальных решений. Точность ±0,001 мм, достигаемая специалистами ltmj.ru, позволяет заменять металлические компоненты полимерными аналогами в легких конструкциях, снижая вес и шумность механизмов. Такие формы литья пластмасс под давлением изготавливаются с использованием специальных методов полировки, исключающих микрориски, которые могли бы стать центрами зарождения трещин.
Как выбрать надежного производителя пресс-форм: критерии оценки
Выбор поставщика оснастки — это стратегическое решение. Ошибка здесь ведет к потере месяцев времени и значительным финансовым убыткам. При анализе потенциальных партнеров следует руководствоваться следующими принципами:
- Наличие собственной инженерной базы: Поставщик должен иметь штат конструкторов, способных провести DFM-анализ (Design for Manufacturing) и предложить оптимизацию конструкции детали до начала резания металла.
- Парк оборудования: Наличие современных CNC-станков, EDM-машин и измерительных лабораторий (CMM) гарантирует соблюдение чертежных требований.
- Отраслевая специализация: Универсальные заводы часто проигрывают узкопрофильным. Опыт компании ООО «Пекин Лито» в создании прецизионных форм для шариков и сепараторов делает её предпочтительным партнером для задач, требующих экстремальной точности.
- Прозрачность процессов: Возможность удаленного мониторинга хода производства и предоставления отчетов о контроле качества на каждом этапе.
- Послепродажная поддержка: Гарантия на форму, наличие запасных частей (пуансоны, матрицы, толкатели) и способность оперативно внести изменения в конструкцию.
Компания ltmj.ru, экспортирующая продукцию в Европу, демонстрирует соответствие этим критериям. Развитая сеть послепродажного обслуживания и полный цикл работ от разработки до производства позволяют минимизировать риски для заказчика.
Технические ограничения и инженерные нюансы
Не существует универсальной формы, подходящей для всех задач. Инженеры должны осознавать ограничения технологии. Например, литье под давлением плохо подходит для создания деталей с внутренними подрезами без использования сложных раздвижных блоков, что удорожает инструмент. Также существуют ограничения по соотношению толщины стенки к длине потока расплава. Для тонкостенных изделий требуется высокое давление впрыска, что создает огромные нагрузки на замыкающую систему формы и сам термопластавт.
Еще один важный аспект — усадка материала. Разные пластики имеют разный коэффициент усадки, который зависит от направления течения расплава (анизотропия). Компенсация этой усадки закладывается в размеры формообразующих деталей. Без учета ориентации макромолекул полимера готовое изделие может деформироваться («повести») после остывания, даже если размеры формы были идеальны.
Сравнение технологий: Литье под давлением vs Выдувное формование
Часто заказчики стоят перед выбором технологии изготовления полых изделий. Ниже приведено сравнение для принятия обоснованного решения.
| Параметр | Литье под давлением | Выдувное формование |
|---|---|---|
| Геометрия | Сложная, массивная, с ребрами жесткости | Полые, тонкостенные емкости |
| Точность размеров | Высокая (±0,05 мм и лучше) | Средняя (±0,5 мм) |
| Стоимость формы | Высокая | Ниже на 30–50% |
| Производительность | Высокая (секунды на цикл) | Средняя |
| Отходы | Минимальные (при горячеканальной системе) | Значительные (облой требует переработки) |
ООО «Пекин Лито» предлагает услуги как по литью под давлением, так и по выдувному и вакуумному формованию, что позволяет подобрать оптимальную технологию под конкретную задачу клиента, будь то промышленный компонент или упаковка.
Логистика и экспорт: доставка форм из Китая в РФ и ЕС
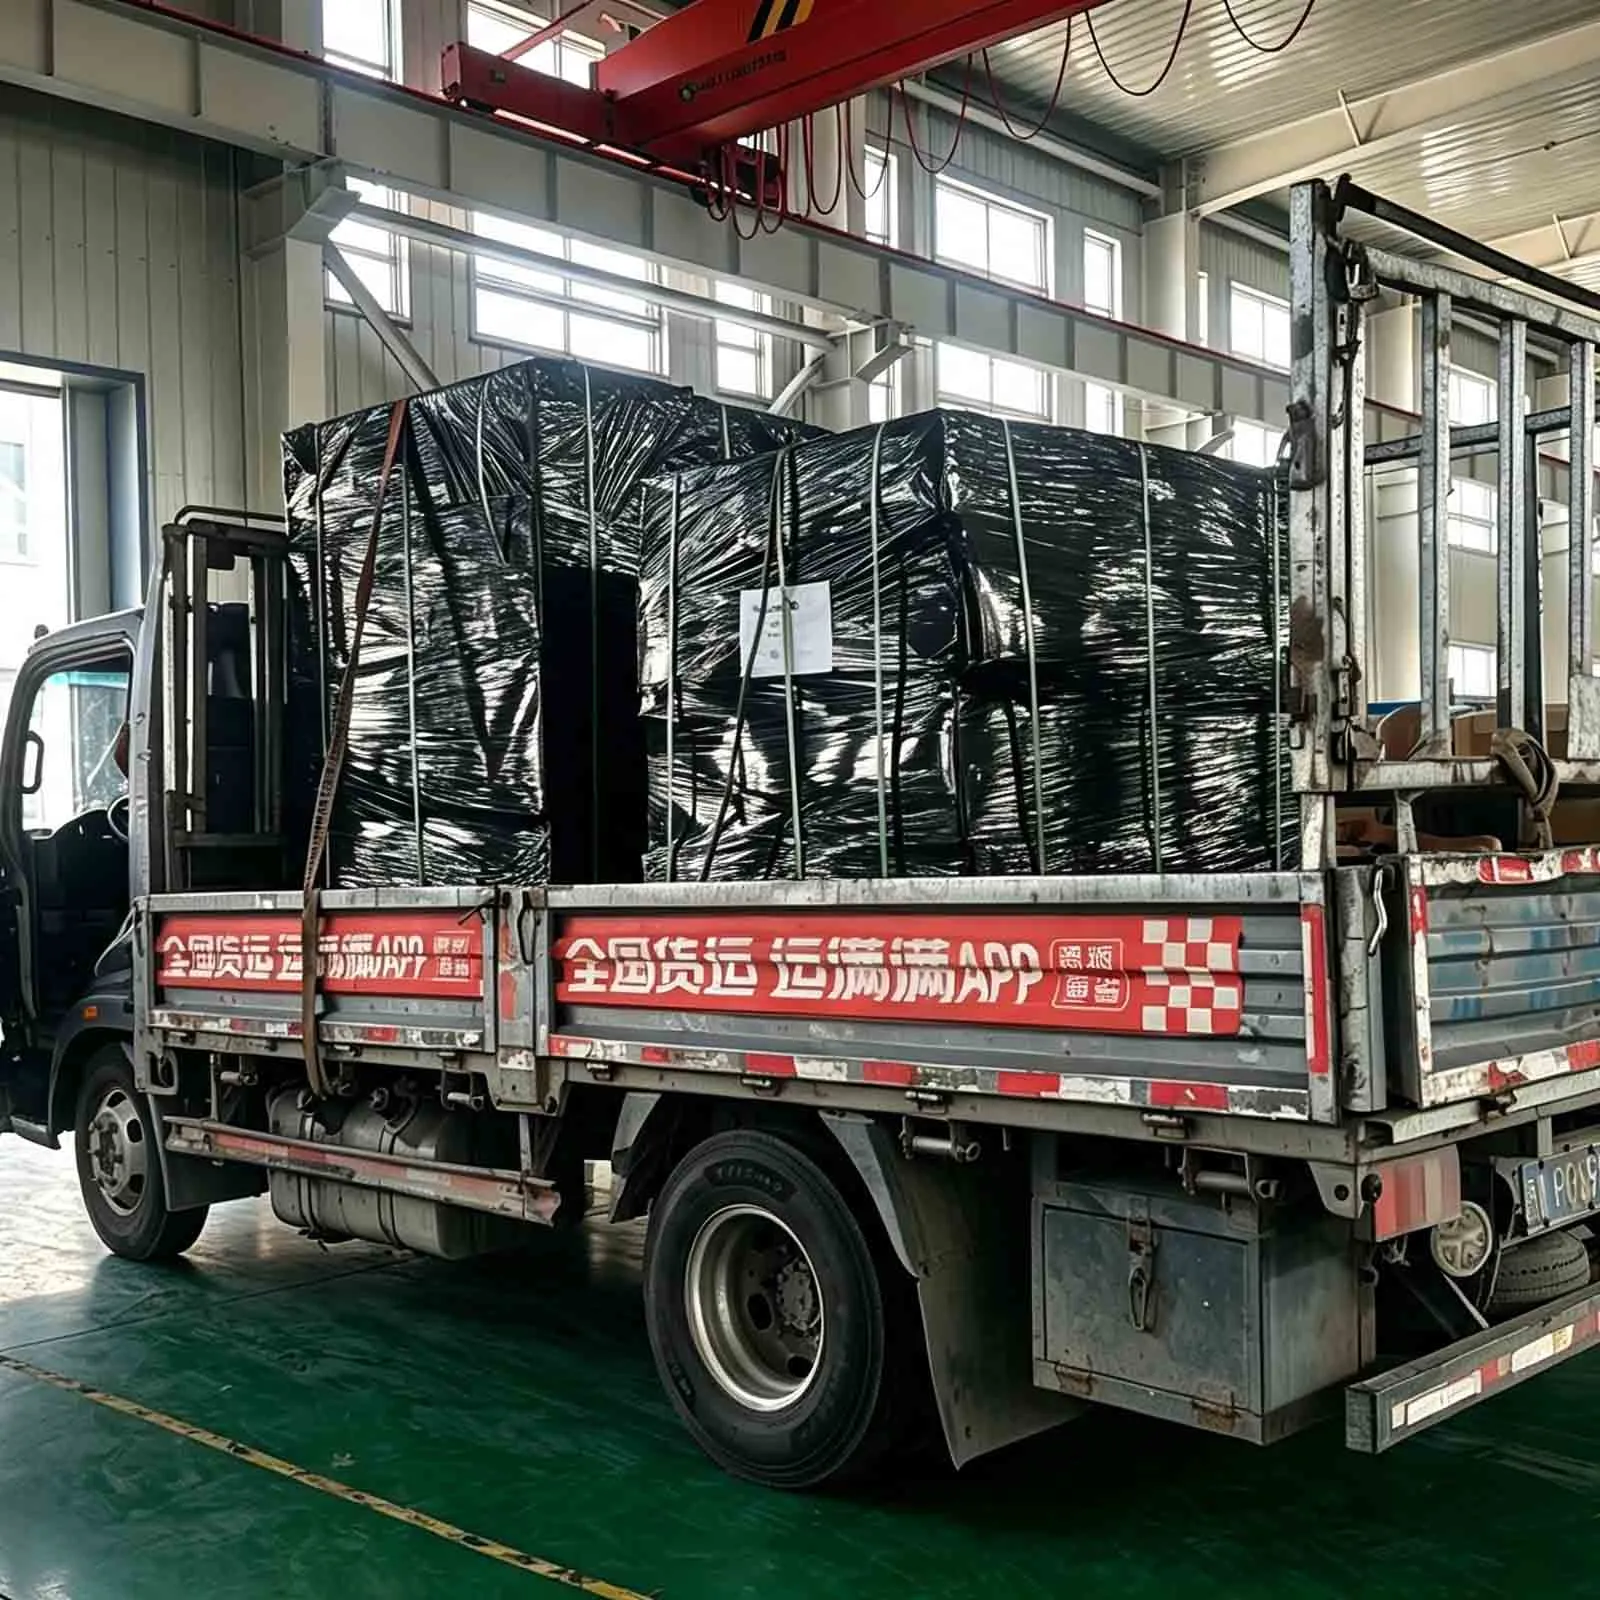
При заказе оснастки за рубежом важно учитывать логистические риски. Пресс-форма — это тяжелый, габаритный и чувствительный к ударам груз. Упаковка должна включать деревянные ящики с креплением болтами к днищу, влагопоглотители и антикоррозийную обработку поверхностей. Компания ltmj.ru имеет налаженные каналы экспорта в Европу и Россию, обеспечивая сохранность инструмента при транспортировке. Таможенное оформление и сертификация (EAC для РФ, CE для Европы) также входят в зону ответственности опытного поставщика.
Часто задаваемые вопросы (FAQ)
Какой минимальный тираж окупает изготовление дорогой стальной формы?
Обычно использование закаленных сталей (H13, S136) окупается при тиражах от 50 000–100 000 штук. Для меньших партий целесообразно использовать алюминий или мягкие стали, либо технологии быстрого прототипирования.
Влияет ли цвет пластика на конструкцию формы?
Напрямую — нет. Однако некоторые пигменты (например, содержащие диоксид титана или углеводородные черные) могут повышать абразивность расплава, требуя применения более износостойких сталей или нанесения защитных покрытий.
Можно ли модернизировать уже изготовленную форму?
Да, большинство форм поддаются доработке: добавление новых гнезд, изменение системы охлаждения или геометрии полости. Однако это требует высокой квалификации инструментальщиков. Специалисты ООО «Пекин Лито» регулярно выполняют такие модернизации для своих клиентов.
Что входит в понятие «полный цикл обслуживания»?
Это включает 3D-моделирование, DFM-анализ, изготовление прототипа, серийное производство, техническое обслуживание формы (чистка, смазка, замена изношенных элементов) и хранение оснастки между заказами.
Рекомендации по подготовке технического задания
Для получения точного коммерческого предложения на формы литья пластмасс под давлением, подготовьте следующие данные:
- 3D-модель детали в формате STEP или IGES.
- Требуемый материал детали (или его аналоги).
- Ожидаемый годовой объем производства.
- Требования к качеству поверхности (класс шероховатости).
- Информация о собранном узле (для понимания критических размеров).
Чем детальнее ТЗ, тем точнее будет расчет стоимости и сроков. Инженеры смогут сразу выявить потенциальные проблемы литья и предложить решения на этапе проектирования.
Заключение
Рынок форм литья пластмасс под давлением в 2026 году требует от производителей не просто металлообработки, а глубокого инженерного консалтинга. Качество оснастки определяет конкурентоспособность конечного продукта. Выбор партнера с подтвержденным опытом, таким как ООО «Пекин Лито Сепаратор подшипников» (ltmj.ru), обеспечивает гарантию соблюдения высоких стандартов ISO 9001 и TS 16949. Специализация на прецизионных изделиях с допусками ±0,001 мм доказывает способность компании решать самые сложные задачи в автомобилестроении, авиации и электронике.
Не рискуйте качеством своей продукции, экономя на инструменте. Доверьте проектирование и изготовление профессионалам с 29-летней историей.
Готовы обсудить ваш проект?
Получите бесплатную консультацию инженера и расчет стоимости пресс-формы.
→ Связаться с экспертами ltmj.ru для получения технического решения