Литье под давлением пластмасс изделия: Производитель и цена 2026
2026-09-13
- Литье под давлением пластмасс изделия: Производство, цены и технические стандарты 2026
- Технология литья под давлением: Физика процесса и оборудование
- Факторы формирования цены на литье под давлением пластмасс изделия в 2026 году
- Применение литья под давлением пластмасс изделия в ключевых отраслях
- Как выбрать производителя: Критерии оценки поставщика
- Типичные дефекты и методы их устранения
- Сравнительный анализ: Литье под давлением vs 3D-печать vs Вакуумное формование
- Тенденции рынка 2026: Экологичность и цифровизация
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по размещению заказа
Литье под давлением пластмасс изделия: Производство, цены и технические стандарты 2026
Литье под давлением пластмасс изделия представляют собой высокоточные компоненты, получаемые путем впрыскивания расплавленного полимерного материала в металлическую форму (пресс-форму) под высоким давлением. Этот метод является доминирующим в современном промышленном производстве благодаря способности создавать сложные геометрические формы с минимальными допусками и высокой повторяемостью. В 2026 году рынок требует не просто наличия деталей, а комплексного инженерного подхода: от выбора марки пластика (полипропилен, ABS, поликарбонат, PEEK) до постобработки поверхности.
Для промышленных закупщиков ключевыми факторами становятся точность литья (до ±0,01 мм и выше для микро-деталей), соответствие международным стандартам качества ISO 9001 и IATF 16949, а также прозрачность цепочки поставок. Компания ООО Пекин Лито Сепаратор подшипников (ранее известная как ООО Пекин Лито Промышленность и Торговля), работающая на рынке с 1997 года, демонстрирует, как интеграция проектирования пресс-форм и самого процесса литья снижает себестоимость конечного продукта. Специализация на прецизионных формах, включая элементы для подшипниковых сепараторов и пластиковых шариков класса точности G0/G1, позволяет поставлять литье под давлением пластмасс изделия, отвечающие жестким требованиям автомобильной, авиационной и электронной отраслей Европы и Азии.
Технология литья под давлением: Физика процесса и оборудование
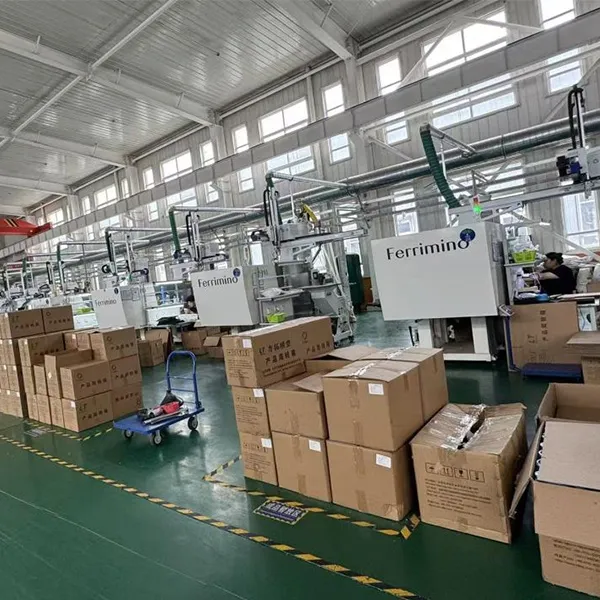
Процесс формирования литье под давлением пластмасс изделия базируется на циклическом методе. Гранулированный пластик подается в бункер термопластавтомата (ТПА), где шнек плавит материал за счет трения и внешнего нагрева. Расплав накапливается перед соплом, после чего гидравлическая или электрическая система впрыска под давлением от 50 до 200 МПа (в зависимости от вязкости материала) заполняет полости пресс-формы.
Ключевые этапы цикла:
- Пластификация: Достижение однородной температуры расплава. Для инженерных пластиков, таких как полиамид (PA66) или полибутилентерефталат (PBT), критичен контроль влажности сырья перед загрузкой.
- Впрыск и упаковка: Заполнение формы и компенсация усадки материала при охлаждении. Давление упаковки определяет отсутствие раковин и внутренних напряжений в детали.
- Охлаждение: Самый длительный этап цикла. Эффективность системы охлаждения пресс-формы напрямую влияет на производительность. Использование конформных каналов охлаждения, изготавливаемых методом 3D-печати из металлических порошков, становится стандартом для сложных изделий в 2026 году.
- Извлечение: Открытие формы и выталкивание готового изделия эжекторами. Для хрупких деталей или изделий с глубокой undercut-геометрией требуются сложные системы выдвижных сердечников.
Инженерный опыт показывает, что 70% дефектов литья закладываются на этапе проектирования пресс-формы, а не в процессе настройки ТПА. Именно поэтому компании с собственным инструментальным цехом, такие как ООО Пекин Лито Сепаратор подшипников, имеют преимущество: они могут корректировать геометрию формообразующих элементов еще на стадии прототипирования, обеспечивая стабильность размеров литье под давлением пластмасс изделия в серийном производстве.
Факторы формирования цены на литье под давлением пластмасс изделия в 2026 году
Стоимость производства не является линейной функцией от веса детали. При запросе коммерческого предложения на литье под давлением пластмасс изделия, закупщики часто сталкиваются с разбросом цен. Понимание структуры затрат помогает избежать переплат и выбрать надежного партнера.
1. Стоимость проектирования и изготовления пресс-формы (CAPEX)
Это первоначальная инвестиция. Цена формы зависит от:
- Количества гнезд: Одногнездная форма дешевле в изготовлении, но увеличивает стоимость единицы продукции при больших тиражах. Многогнездные формы (4, 8, 16+ гнезд) требуют высокой точности обработки и балансировки каналов литниковой системы.
- Материала формы: Стали марок P20, 718H, S136 или закаленные стали H13. Для агрессивных сред или абразивных пластиков (стеклонаполненные полимеры) требуется сталь с высокой износостойкостью.
- Сложности конструкции: Наличие горячеканальных систем (Hot Runner), которые исключают образование литников и снижают расход материала, но увеличивают стоимость формы на 30-50%.
2. Операционные расходы (OPEX)
Цена за единицу литье под давлением пластмасс изделия включает:
- Стоимость сырья: Колебания цен на нефтехимию напрямую влияют на маржинальность. Инженеры часто предлагают замену дорогого импортного компаунда на аналог с сохранением механических свойств.
- Машинное время: Зависит от тоннажа ТПА и времени цикла. Деталь весом 10 грамм может требовать ТПА на 100 тонн, если она имеет большую площадь проекции, что удорожает процесс.
- Постобработка: Удаление литников, ультразвуковая сварка, покраска, тампопечать или нанесение покрытий.
3. Логистика и сертификация
Для экспорта в Европу и Россию необходима сертификация материалов (REACH, RoHS) и соответствие стандартам качества. Компания ООО Пекин Лито Сепаратор подшипников сертифицирована по ISO 9001 и TS 16949, что гарантирует прослеживаемость каждой партии литье под давлением пластмасс изделия. Наличие развитой сети послепродажного обслуживания снижает риски простоев производственных линий клиента.
| Параметр | Влияние на цену | Рекомендация по оптимизации |
|---|---|---|
| Точность (допуск) | Допуски < 0,05 мм требуют шлифовки и EDM-обработки, повышая стоимость формы на 40-60%. | Пересмотрите чертеж: действительно ли все размеры критичны? Используйте функциональные допуски. |
| Выбор материала | Инженерные пластики (PC, POM) дороже массовых (PP, PE) в 2-3 раза. | Проведите тесты на альтернативные материалы (замену материала) без потери прочности. |
| Горячеканальная система | Увеличивает CAPEX, но снижает OPEX за счет отсутствия отходов литников. | Экономически оправдано при тиражах свыше 50 000 шт. |
| Поверхностная обработка | Полировка до зеркального блеска или текстурирование увеличивают время изготовления формы. | Заказывайте текстуру только на видимых поверхностях. |
Применение литья под давлением пластмасс изделия в ключевых отраслях
Универсальность метода позволяет использовать литье под давлением пластмасс изделия в секторах с экстремальными требованиями к надежности.
Автомобилестроение и электромобили (EV)
С переходом на электромобили вырос спрос на легкие, но прочные компоненты. Пластиковые детали заменяют металл в корпусах батарей, элементах интерьера и подкапотном пространстве. Здесь критична термостойкость и отсутствие выделения газов (outgassing). Продукция ООО Пекин Лито Сепаратор подшипников, включая прецизионные сепараторы и комплектующие, успешно применяется в узлах трения, где важна стабильность размеров при температурах до 120°C.
Электроника и приборостроение
Корпуса разъемов, катушки индуктивности, изоляторы. Требуется высокая диэлектрическая прочность и точность литья микроскопических элементов. Ошибки в геометрии разъема на 0,1 мм могут привести к браку всей партии электронных плат. Использование пресс-форм с точностью ±0,001 мм, соответствующих классам G0/G1 (стандарт для шариковых подшипников), позволяет достигать необходимой повторяемости.
Медицина и фармацевтика
Одноразовые шприцы, корпуса диагностических приборов, хирургические инструменты. Материалы должны быть биосовместимыми и стерилизуемыми (автоклавирование, гамма-облучение). Чистота производства и отсутствие следов разделителя форм (silicone-free) являются обязательными условиями.
Как выбрать производителя: Критерии оценки поставщика
Рынок перенасыщен предложениями, но найти партнера, способного обеспечить стабильное качество литье под давлением пластмасс изделия, сложно. Ниже приведены технические критерии отбора, основанные на практике закупок.
- Наличие собственного инструментального цеха. Если производитель заказывает формы на стороне, он теряет контроль над сроками и качеством ремонта. ООО Пекин Лито Сепаратор подшипников обладает 29-летним опытом именно в производстве пресс-форм, что является гарантом оперативного внесения изменений в конструкцию.
- Парк оборудования. Наличие современных термопластавтоматов с servo-приводом обеспечивает энергосбережение и точность дозирования. Для микро-литья необходимы машины с усилием смыкания менее 50 тонн и высокой скоростью впрыска.
- Система контроля качества (QC). Обязательны координатно-измерительные машины (CMM), оптические сканеры для проверки геометрии и оборудование для анализа текучести расплава. Требуйте отчеты PPAP (Production Part Approval Process) для автомобильных компонентов.
- Инженерная поддержка (DFM). Хороший поставщик не просто принимает чертеж, а проводит анализ технологичности (Design for Manufacturing). Он укажет на потенциальные места образования усадочных раковин, линии спая и предложит оптимизацию толщины стенок.
Типичные дефекты и методы их устранения
Даже при использовании современного оборудования могут возникать дефекты литье под давлением пластмасс изделия. Понимание их природы помогает в приемке товара.
- Недолив (Short Shot): Форма не заполнена полностью. Причины: низкое давление впрыска, недостаточная температура расплава, засоренные вентиляционные каналы. Решение: увеличение давления и температуры, очистка формы.
- Усадочные раковины (Sink Marks): Впадины на поверхности в местах ребер жесткости. Причина: неравномерное охлаждение толстых сечений. Решение: уменьшение толщины ребер, увеличение времени охлаждения, повышение давления упаковки.
- Линия спая (Weld Line): Видимый шов в месте встречи двух потоков расплава. Снижает прочность детали. Решение: изменение точки впрыска, увеличение температуры формы, использование добавок, улучшающих текучесть.
- Облой (Flash): Тонкий слой пластика по стыку формы. Причина: износ формы, недостаточное усилие смыкания ТПА, слишком высокое давление впрыска. Решение: ремонт формы, настройка машины.
Инженерное мнение: Не стоит стремиться к полному отсутствию линии спая на всех деталях — это экономически нецелесообразно. Важно оценить, находится ли линия спая в зоне нагрузки. Если нет, ее наличие допустимо согласно стандартам ISO 20457.
Сравнительный анализ: Литье под давлением vs 3D-печать vs Вакуумное формование
При выборе технологии производства часто возникает дилемма. Для малых серий (до 100 шт.) целесообразна 3D-печать. Для средних (100-1000 шт.) — вакуумное литье в силиконовые формы. Однако для массового производства литье под давлением пластмасс изделия остается безальтернативным лидером по стоимости единицы продукции.
| Характеристика | Литье под давлением | 3D-печать (FDM/SLA) | Вакуумное формование |
|---|---|---|---|
| Себестоимость единицы | Низкая (при тираже > 1000 шт.) | Высокая (не зависит от тиража) | Средняя |
| Точность размеров | Высокая (±0,05 – 0,1 мм) | Средняя (±0,2 – 0,5 мм) | Низкая (±0,5 – 1,0 мм) |
| Механические свойства | Изотропные (равномерные во всех направлениях) | Анизотропные (слабые по оси Z) | Зависят от ориентации листа |
| Шероховатость поверхности | Гладкая (зеркальная или текстурированная) | Слоистая структура (требует постобработки) | Гладкая с одной стороны |
| Срок запуска в производство | Длительный (изготовление формы 3-6 недель) | Мгновенный (часы/дни) | Короткий (изготовление мастер-модели) |
Для проектов, требующих высокой серийности и стабильного качества, таких как производство компонентов для игрушек или промышленных механизмов, инвестиции в стальную пресс-форму окупаются быстро. Опыт ООО Пекин Лито Сепаратор подшипников показывает, что правильная оптимизация конструкции формы на старте проекта позволяет снизить цикл литья на 15-20%, что дает существенную экономию на дистанции.
Тенденции рынка 2026: Экологичность и цифровизация
Современное производство литье под давлением пластмасс изделия трансформируется под давлением экологических норм и требований Industry 4.0.
Использование вторичных полимеров (PCR): Европейские директивы требуют увеличения доли рециклата в продукции. Это создает технические вызовы: вторичный пластик имеет нестабильную вязкость и цвет. Производители внедряют системы дозирования и смешивания, позволяющие использовать до 30-50% регранулята без потери прочности изделия.
Цифровые двойники (Digital Twins): Перед изготовлением реальной формы проводится виртуальное моделирование процесса литья (Moldflow analysis). Это позволяет предсказать поведение расплава, выявить зоны перегрева и оптимизировать систему охлаждения. Такой подход минимизирует количество пробных отливок (T1, T2…) и ускоряет выход на рынок.
Биоразлагаемые пластики: Рост спроса на PLA и PHA материалы для одноразовой упаковки и медицинских изделий. Эти материалы требуют особых условий переработки (чувствительность к влаге и температуре сдвига), что necessitates использования специализированного оборудования.
Часто задаваемые вопросы (FAQ)
Какой минимальный тираж рентабелен для литья под давлением?
Обычно минимальный экономически обоснованный тираж составляет 500-1000 штук. При меньших объемах стоимость амортизации пресс-формы делает цену единицы литье под давлением пластмасс изделия неконкурентоспособной по сравнению с 3D-печатью или вакуумным литьем. Однако для простых одногнездных форм порог входа может быть ниже.
Можно ли изменить конструкцию детали после изготовления формы?
Да, но с ограничениями. Удаление металла из формы (увеличение размера детали) возможно путем шлифовки или электроэрозии. Добавление металла (уменьшение размера детали) требует наварки или вставки новых элементов, что сложнее и дороже. Поэтому этап согласования 3D-моделей и DFM-отчета критически важен.
Какие гарантии предоставляет производитель?
Надежные производители, такие как ООО Пекин Лито Сепаратор подшипников, предоставляют гарантию на пресс-форму (обычно от 300 000 до 1 миллиона циклов смыкания) и гарантию соответствия размеров готовых изделий чертежу. Все изделия сопровождаются сертификатами качества и протоколами измерений.
Влияет ли цвет пластика на механические свойства?
Использование мастербатчей (красителей) в концентрации до 2-4% практически не влияет на механические свойства. Однако некоторые пигменты могут выступать как центры кристаллизации или, наоборот, замедлять кристаллизацию, что незначительно меняет усадку. Для критичных деталей рекомендуется проводить тесты на усадку для каждого цвета.
Заключение и рекомендации по размещению заказа
Выбор поставщика для производства литье под давлением пластмасс изделия должен базироваться не только на цене за единицу, но и на общей стоимости владения (TCO). Сюда входят затраты на логистику, риск брака, скорость реакции на изменения и долговечность инструмента.
Компания ООО Пекин Лито Сепаратор подшипников (ltmj.ru), обладая почти тридцатилетним опытом, предлагает комплексный подход: от аудита вашего чертежа и suggestions по оптимизации конструкции до серийного производства и доставки. Специализация на высокоточных компонентах для подшипников и автомобильной отрасли подтверждает способность компании выполнять заказы с жесткими допусками. Сертификация ISO 9001 и TS 16949 служит объективным доказательством зрелости производственных процессов.
Если вы планируете запуск нового продукта или поиск альтернативного поставщика для существующей номенклатуры, начните с технического аудита. Отправьте нам 3D-модель детали (STEP/IGES) и требования к материалу. Наши инженеры подготовят предварительный расчет стоимости пресс-формы и цены за единицу продукции в течение 48 часов.
Готовы обсудить ваш проект?
→ Получить коммерческое предложение и техническую консультацию