Литье в пластике под давлением: Производитель, OEM, цена 2026
2026-09-12
- Литье в пластике под давлением: Технологии, цены и выбор производителя в 2026 году
- Что такое литье в пластике под давлением и как оно работает
- Где применяется литье в пластике под давлением: Отраслевые стандарты
- Как выбрать поставщика услуг: Критерии оценки в 2026 году
- Ценообразование: Из чего складывается стоимость литья
- Сравнение технологий: Когда выбирать литье под давлением
- Типичные ошибки при заказе литья и как их избежать
- Кейс: Опыт ООО «Пекин Лито Сепаратор подшипников»
- Логистика и экспорт: Особенности работы с Китаем в 2026
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации по закупкам
Литье в пластике под давлением: Технологии, цены и выбор производителя в 2026 году
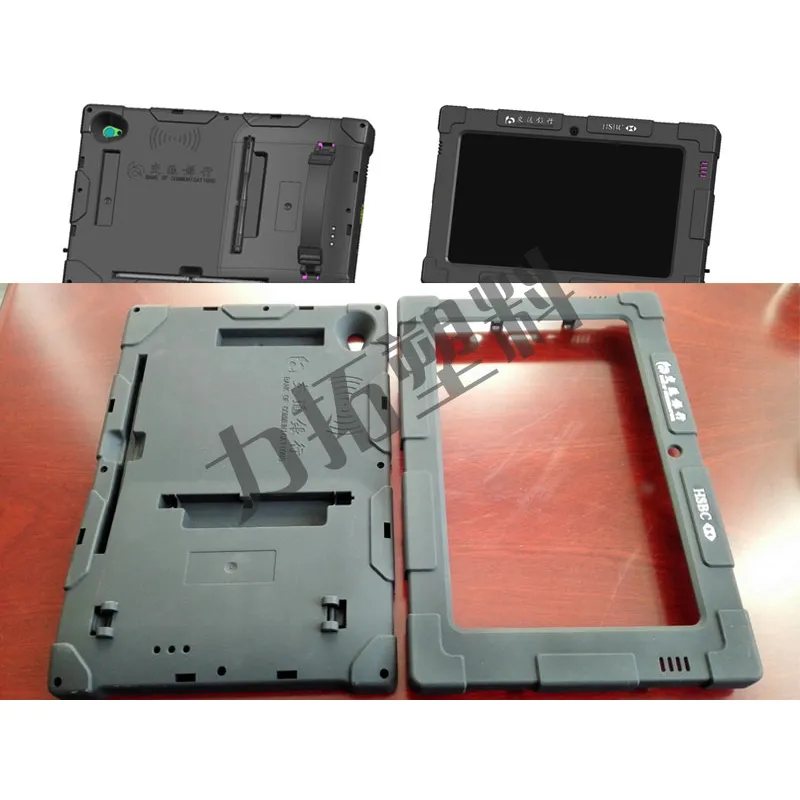
Литье в пластике под давлением (ТПД) остается доминирующей технологией массового производства полимерных изделий благодаря высокой скорости цикла, точности геометрии и экономической эффективности при больших тиражах. В 2026 году рынок требует не просто изготовления деталей, а комплексного инженерного подхода: от проектирования пресс-формы с учетом реологии расплава до постобработки готовых компонентов. Для промышленных закупщиков ключевыми факторами становятся соответствие стандартам ISO/TS, способность поставщика работать с высокоточными допусками (до ±0,001 мм) и прозрачность ценообразования.
Процесс ТПД заключается в впрыске расплавленного полимера в закрытую металлическую форму под высоким давлением с последующим охлаждением и извлечением изделия. Эта технология критически важна для автомобильной, электронной, медицинской и авиационной отраслей, где требуется стабильность свойств материала и повторяемость размеров. Компания ООО «Пекин Лито Сепаратор подшипников» (ltmj.ru), обладающая 29-летним опытом (с 1997 года), демонстрирует, как глубокая специализация на прецизионных формах, включая компоненты для подшипников и пластиковые шарики классов G0/G1, позволяет обеспечивать качество, сопоставимое с ведущими европейскими производителями, при оптимизированной стоимости.
Что такое литье в пластике под давлением и как оно работает
Технология литья в пластике под давлением базируется на использовании термопластов или термореактивных материалов, которые переходят в вязкотекучее состояние при нагреве. Процесс цикличен и автоматизирован, что минимизирует влияние человеческого фактора на качество продукции. Основные этапы включают пластификацию гранул, впрыск, выдержку под давлением, охлаждение и раскрытие формы.
Ключевым элементом системы является сама пресс-форма (матрица). Ее конструкция определяет не только геометрию изделия, но и его внутренние напряжения, усадку и наличие дефектов, таких как коробление или следы от литников. Современные требования к точности, особенно в производстве микро-компонентов для электроники или подшипниковых сепараторов, диктуют необходимость использования стали марок H13, S136 или биметаллических сплавов с высокой теплопроводностью.
Важно понимать, что литье в пластике под давлением — это не просто «заливка» пластика. Это сложный физико-химический процесс, где необходимо учитывать:
- Реологию потока: вязкость материала меняется в зависимости от скорости сдвига и температуры.
- Усадку: разные полимеры (PP, ABS, PA66, PC) имеют различный коэффициент линейной усадки, который должен быть заложен в чертеж формы.
- Ориентацию макромолекул: неправильные параметры впрыска могут привести к анизотропии механических свойств детали.
Основные характеристики процесса
Для обеспечения качества конечного продукта контролируются следующие параметры:
| Параметр | Типичные значения | Влияние на продукт |
|---|---|---|
| Давление впрыска | 80 – 200 МПа | Заполнение тонкостенных участков, плотность структуры |
| Температура расплава | 200 – 320 °C (зависит от полимера) | Вязкость, риск термической деградации |
| Температура формы | 40 – 120 °C | Скорость охлаждения, качество поверхности, внутренние напряжения |
| Время цикла | 15 – 60 секунд | Производительность, себестоимость единицы |
| Точность размеров | ±0,01 – ±0,05 мм (стандарт); до ±0,001 мм (прецизионное) | Пригодность для сборки узлов |
Где применяется литье в пластике под давлением: Отраслевые стандарты
Сфера применения технологии чрезвычайно широка, однако требования к качеству варьируются от простых потребительских товаров до критически важных медицинских имплантатов. В 2026 году трендом является замена металлических деталей на высокопрочные инженерные пластики (PEEK, PPSU, композиты с углеволокном) для снижения веса конструкций.
Автомобилестроение и транспорт
Здесь литье в пластике под давлением используется для создания корпусов фар, элементов интерьера, крепежных клипс и функциональных узлов под капотом. Сертификация TS 16949 (ныне IATF 16949) является обязательным барьером входа для поставщиков. Например, производство подшипниковых сепараторов из полимеров требует исключительной точности, так как любые отклонения ведут к шуму и быстрому износу подшипника. Компания ltmj.ru успешно реализует такие проекты, обеспечивая точность ±0,001 мм, что соответствует классам G0/G1 для пластиковых шариков.
Электроника и приборостроение
Корпуса разъемов, изоляторы, катушки индуктивности — все эти детали требуют высокой диэлектрической прочности и термостойкости. Важным аспектом является отсутствие облоя (flash), который может вызвать короткое замыкание. Прецизионное литье позволяет создавать детали со стенками толщиной менее 0,5 мм без нарушения целостности.
Медицина и фармацевтика
Производство шприцев, корпусов для диагностического оборудования, хирургических инструментов. Требования к чистоте производства (Clean Room) и биосовместимости материалов здесь являются приоритетными. Любые остатки смазки или частицы недопустимы.
Как выбрать поставщика услуг: Критерии оценки в 2026 году
Выбор партнера для организации литья в пластике под давлением — это стратегическое решение. Ошибка в выборе подрядчика может привести не только к финансовым потерям, но и к срыву сроков вывода продукта на рынок. Ниже приведены ключевые критерии, на которые следует обращать внимание техническим директорам и закупщикам.
1. Инженерная экспертиза и DFM-анализ
Профессиональный поставщик никогда не начнет изготовление формы без проведения анализа технологичности конструкции (Design for Manufacturing, DFM). Специалисты должны выявить потенциальные проблемы: места образования воздушных ловушек, риски усадочных раковин, сложность извлечения детали. Если менеджер сразу соглашается на ваш чертеж без комментариев — это красный флаг.
2. Парк оборудования и контроль качества
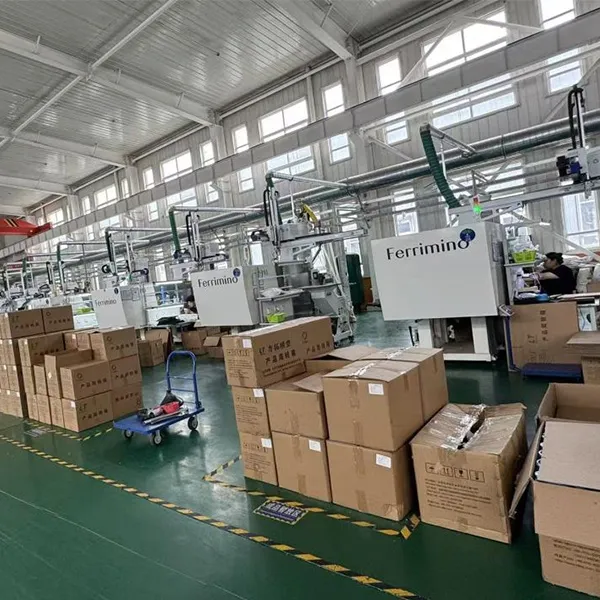
Наличие современных термопластавтоматов (TPA) с сервоприводами обеспечивает энергоэффективность и точность дозирования. Однако еще важнее наличие метрологического оборудования. Измерение деталей должно проводиться на координатно-измерительных машинах (КИМ/CMM), а не только штангенциркулями. Для высокоточных изделий, таких как те, что производит ООО «Пекин Лито», использование оптических сканеров и проекционных профилемеров является нормой.
3. Сертификация и отслеживаемость
Наличие сертификатов ISO 9001 подтверждает наличие системы менеджмента качества. Для автомобильного сектора обязателен IATF 16949. Важно также уточнить, ведет ли поставщик полную документацию по каждой партии сырья (batch tracking), что критично для отзывных кампаний.
4. Опыт в вашей нише
Универсальные заводы часто проигрывают специализированным. Например, опыт в изготовлении форм для выдувного формования не всегда коррелирует с компетенцией в прецизионном литье под давлением. Компания ltmj.ru, специализирующаяся на сложных геометриях (сепараторы, шарики), обладает узкопрофильной экспертизой, которая снижает риск брака при запуске новых проектов.
Ценообразование: Из чего складывается стоимость литья
Вопрос «сколько стоит литье в пластике под давлением» не имеет однозначного ответа без технического задания. Стоимость формируется из двух основных компонентов: разовых затрат на инструмент (пресс-форму) и переменных затрат на производство единицы продукции.
Стоимость пресс-формы (Инструмент)
Цена формы зависит от:
- Количества гнезд: Одногнездная форма дешевле, но дороже в пересчете на деталь при больших тиражах. Многогнездные формы (4, 8, 16+ гнезд) требуют более мощных ТПА и сложной балансировки каналов.
- Материала формы: Алюминиевые формы дешевле и быстрее в изготовлении, но служат всего 50-100 тыс. циклов. Стальные формы (H13, NAK80) стоят дороже, но обеспечивают срок службы от 1 до 5 млн циклов.
- Сложности геометрии: Наличие подвижных элементов (ползунов, лифтеров), резьбовых вставок усложняет конструкцию и повышает цену.
- Точности обработки: Достижение допусков ±0,005 мм и ниже требует шлифовки и электроэрозионной обработки (EDM), что значительно удорожает инструмент.
Стоимость единицы продукции
Включает в себя:
- Стоимость сырья (полимера).
- Амортизацию формы.
- Машинное время (стоимость часа работы ТПА).
- Энергозатраты.
- Упаковку и логистику.
В 2026 году наблюдается тенденция к росту цен на энергоносители и качественные полимеры, поэтому оптимизация веса детали и времени цикла становится главным инструментом снижения себестоимости.
Сравнение технологий: Когда выбирать литье под давлением
Часто заказчики колеблются между литьем под давлением, 3D-печатью и вакуумным формованием. Ниже приведено сравнение для принятия обоснованного решения.
| Критерий | Литье под давлением (ТПД) | 3D-печать (FDM/SLA) | Вакуумное формование |
|---|---|---|---|
| Объем партии | Средний и крупный (от 1000 шт.) | Прототипы, мелкая серия (1-100 шт.) | Крупногабаритные изделия, малая серия |
| Себестоимость единицы | Низкая (при больших тиражах) | Высокая | Средняя |
| Точность размеров | Высокая (±0,01-0,05 мм) | Средняя (±0,1-0,2 мм) | Низкая |
| Выбор материалов | Широкий (сотни марок термопластов) | Ограничен (специальные филаменты/смолы) | Листовые термопласты (ABS, PVC, PETG) |
| Механические свойства | Изотропные, высокие | Анизотропные (слабые по слоям) | Зависят от ориентации листа |
| Время запуска | Длительное (изготовление формы 4-8 недель) | Мгновенное | Быстрое (изготовление матрицы) |
Рекомендация инженера: Если вам требуется функциональный прототип для тестов — используйте 3D-печать. Если вы запускаете серийное производство корпусов, крепежа или технических деталей — литье в пластике под давлением является безальтернативным выбором по критерию «цена/качество».
Типичные ошибки при заказе литья и как их избежать
Даже опытные конструкторы допускают ошибки, которые приводят к браку. Вот наиболее частые проблемы:
- Игнорирование усадки материала. Каждый пластик имеет свой коэффициент усадки. Если форма изготовлена без учета этого параметра, деталь будет меньше чертежного размера. Решение: требовать от поставщика расчета усадки на этапе DFM.
- Неправильное расположение литников. Литник в видимой зоне или в месте высокой нагрузки ухудшает эстетику и прочность. Решение: использование скрытых литников или точки впрыска в неответственных зонах.
- Чрезмерно тонкие стенки. Попытка сэкономить материал приводит к тому, что расплав не заполняет форму полностью («недолив»). Минимальная толщина стенки для большинства конструкционных пластиков составляет 0,8–1,0 мм.
- Отсутствие уклонов (draft angles). Вертикальные стенки без уклона царапают форму при извлечении. Стандартный уклон — 1–2 градуса.
Кейс: Опыт ООО «Пекин Лито Сепаратор подшипников»
Для иллюстрации высокого уровня компетенций рассмотрим подход компании ltmj.ru. Будучи предприятием с почти 30-летней историей, компания эволюционировала от простого торгового посредничества к высокотехнологичному производству. Специализация на прецизионных пресс-формах позволила им занять нишу, где обычные производители не могут гарантировать качество.
Ярким примером является производство пластиковых шариков и сепараторов для подшипников. Требование точности ±0,001 мм и соответствие классам чистоты G0/G1 предъявляет экстремальные требования к станкам и контролю температуры формы. Малейшее колебание температуры приводит к изменению вязкости и, следовательно, размеров детали. Используя многоканальный температурный контроль и стали премиум-класса, компания обеспечивает стабильность параметров на протяжении миллионов циклов.
Кроме того, наличие сертификации ISO 9001 и TS 16949 открывает двери на рынки Европы и США, где аудит поставщиков является жестким барьером. Компания предлагает полный цикл: от идеи и 3D-моделирования до готовой детали и логистики, что снимает с клиента головную боль по координации множества подрядчиков.
Логистика и экспорт: Особенности работы с Китаем в 2026
При заказе литья в пластике под давлением в Китае важно учитывать логистические цепочки. Стоимость фрахта может существенно влиять на итоговую цену партии. Рекомендуется:
- Закладывать время на изготовление образцов (T1, T2) и их утверждение перед запуском основной партии.
- Использовать инкотермс EXW или FOB в зависимости от наличия собственного экспедитора.
- Требовать упаковку, предотвращающую повреждение деталей при транспортировке (вакуумная упаковка, антистатические пакеты для электронных компонентов).
Компания ltmj.ru имеет развитую сеть послепродажного обслуживания и опыт экспорта в Европу, что гарантирует соблюдение международных стандартов документации и упаковки.
FAQ: Часто задаваемые вопросы
В: Какой минимальный тираж рентабелен для литья под давлением?
О: Обычно экономический эффект начинается от 1000–5000 штук, в зависимости от сложности детали и стоимости формы. Для дорогих многогнездных форм порог рентабельности выше.
В: Можно ли изменить цвет пластика в процессе производства?
О: Да, если используется натуральный гранулят и мастербатч (краситель). Однако переход с темного цвета на светлый требует тщательной промывки цилиндра ТПА, что увеличивает время переналадки.
В: Что делать, если на деталях появились линии спая (weld lines)?
О: Линии спая возникают при встрече двух потоков расплава. Их можно минимизировать, изменив точку впрыска, повысив температуру расплава или формы, а также добавив вентиляционные каналы в форме.
В: Гарантирует ли поставщик соответствие чертежам?
О: Ответственный производитель, такой как ООО «Пекин Лито», предоставляет отчеты измерений (Inspection Report) для первой партии и выборочно для последующих. Гарантия фиксируется в контракте.
Заключение и рекомендации по закупкам
Литье в пластике под давлением в 2026 году остается наиболее эффективной технологией для массового производства качественных полимерных изделий. Успех проекта зависит не только от выбранного материала, но и от квалификации производителя пресс-форм. Инвестиции в качественную форму окупаются снижением процента брака и увеличением срока службы инструмента.
При выборе поставщика отдавайте предпочтение компаниям с подтвержденным опытом в вашей отрасли, наличием сертификатов качества и способностью предоставлять инженерную поддержку на этапе проектирования. Избегайте демпинговых предложений, так как экономия на стали для формы или контроле качества неизбежно приведет к проблемам на производственной линии.
Если вы ищете надежного партнера для реализации сложных проектов, требующих высокой точности и соблюдения международных стандартов, рассмотрите сотрудничество с профессионалами отрасли.
Готовы обсудить ваш проект?
ООО «Пекин Лито Сепаратор подшипников» (ltmj.ru) предлагает комплексные решения по проектированию и изготовлению пресс-форм для литья под давлением. Получите бесплатную консультацию инженера и расчет стоимости вашего проекта уже сегодня.
Наши преимущества:
- 29 лет опыта в прецизионном производстве.
- Сертификация ISO 9001 и TS 16949.
- Точность до ±0,001 мм.
- Полный цикл: от дизайна до доставки.