Пластмассовое литье под давлением: производитель и цены 2026
2026-09-12
- Пластмассовое литье под давлением: определение, экономика и выбор поставщика в 2026 году
- Технология пластмассового литья под давлением: этапы и физика процесса
- Факторы формирования цены на литье пластмасс в 2026 году
- Отраслевые применения и требования к точности
- Как выбрать производителя: критерии надежности и E-A-T
- Сравнение материалов для литья: выбор под задачу
- Типичные ошибки при заказе литья и способы их избежания
- Логистика и экспорт: особенности работы с Китаем
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по размещению заказа
Пластмассовое литье под давлением: определение, экономика и выбор поставщика в 2026 году
Пластмассовое литье под давлением — это высокотехнологичный процесс массового производства полимерных изделий путем впрыскивания расплавленного материала в металлическую форму (пресс-форму) под высоким давлением. В 2026 году этот метод остается доминирующим в промышленности благодаря способности создавать детали сложной геометрии с микронной точностью и минимальными отходами. Для B2B-заказчиков ключевыми факторами являются не только цена единицы продукции, но и стоимость владения пресс-формой, цикл окупаемости инструмента и соответствие международным стандартам качества, таким как ISO 9001 и IATF 16949.
Эффективность процесса напрямую зависит от правильного проектирования литниковой системы, выбора марки термопласта и температурных режимов работы оборудования. Ошибки на этапе проектирования пресс-формы могут увеличить брак до 15-20%, что критично для серийного производства. Современные предприятия, такие как ООО «Пекин Лито Сепаратор подшипников» (ltmj.ru), используют прецизионное оборудование для достижения tolerances ±0,001 мм, что необходимо для изготовления компонентов подшипников и пластиковых шариков классов G0/G1. Данный обзор раскрывает технические нюансы, структуру ценообразования и критерии выбора надежного производителя для долгосрочного сотрудничества.
Технология пластмассового литья под давлением: этапы и физика процесса
Процесс пластмассового литья под давлением является циклическим и состоит из четырех основных стадий: пластификации, впрыска, выдержки под давлением и охлаждения. Понимание физики каждого этапа позволяет инженерам оптимизировать цикл и снизить себестоимость изделия.
1. Пластификация и дозирование
Гранулы полимера загружаются в бункер и подаются в цилиндр литьевой машины. Внутри цилиндра находится шнек, который, вращаясь, перемешивает и нагревает материал за счет внешнего обогрева и внутреннего трения. Температура расплава строго контролируется по зонам. Для инженерных пластиков, таких как PEEK или PA66, требуются температуры до 350-400°C, тогда как для полипропилена (PP) достаточно 200-240°C. Неоднородность расплава ведет к появлению внутренних напряжений в готовом изделии.
2. Впрыск и уплотнение
Шнек действует как поршень, впрыскивая расплав в замкнутую пресс-форму. Давление впрыска может достигать 150-200 МПа. Ключевой момент — переход от скорости к давлению. Если форма заполняется слишком медленно, материал может остыть преждевременно, вызывая дефекты спаивания потоков. Если слишком быстро — возникает эффект «захвата воздуха» и прожоги. После заполнения формы давление поддерживается (фаза дожима) для компенсации усадки материала при остывании.
3. Охлаждение и кристаллизация
Это самый длительный этап цикла, занимающий до 70% общего времени. Система каналов охлаждения в пресс-форме отводит тепло. Равномерность охлаждения критична: перепады температур приводят к короблению (деформации) детали. Для высокоточных деталей, таких как сепараторы подшипников, контроль температуры формы осуществляется с точностью до ±1°C.
4. Извлечение и постобработка
После затвердевания форма размыкается, и толкатели выталкивают изделие. Часто требуется удаление литников и облоя. В автоматизированных линиях этот процесс интегрирован в цикл, что снижает влияние человеческого фактора.
Факторы формирования цены на литье пластмасс в 2026 году
Стоимость пластмассового литья под давлением не является фиксированной величиной и формируется из двух основных компонентов: стоимости изготовления пресс-формы (инструмента) и стоимости единицы продукции (цикла литья). В 2026 году наблюдается рост цен на энергоносители и качественные стали, что влияет на итоговый прайс-лист производителей.
Стоимость пресс-формы (CAPEX)
Пресс-форма — это основной актив проекта. Ее цена зависит от:
- Количества гнезд: Одногнездная форма дешевле, но имеет меньшую производительность. Многогнездные формы (4, 8, 16 гнезд) увеличивают начальные инвестиции, но радикально снижают себестоимость одной детали при больших тиражах.
- Материала формы: Использование сталей марок H13, S136 или японских аналогов обеспечивает долговечность (до 1 млн циклов и более), но стоит дороже алюминия или мягких сталей, используемых для прототипов.
- Сложности конструкции: Наличие подвижных элементов, горячеканальных систем (Hot Runner) и систем автоматического съема увеличивает стоимость инструмента на 30-50%, но экономит материал и время цикла.
Себестоимость единицы продукции (OPEX)
Цена за штуку рассчитывается исходя из:
- Времени цикла (секунды).
- Стоимости сырья (вес детали + вес литников).
- Амортизации оборудования и затрат на электроэнергию.
- Процента брака (обычно закладывается 1-3%).
Инженерный опыт показывает, что уменьшение времени цикла всего на 2 секунды при миллионном тираже может сэкономить десятки тысяч долларов. Именно поэтому оптимизация системы охлаждения является приоритетом при заказе форм.
| Параметр | Влияние на цену формы | Влияние на цену изделия | Рекомендация |
|---|---|---|---|
| Горячеканальная система | Увеличивает на 20-40% | Снижает на 10-15% (нет литников) | Окупается при тираже > 100 000 шт. |
| Сталь высокой твердости (HRC 50+) | Увеличивает на 15-25% | Не влияет напрямую | Обязательно для абразивных пластиков (стеклонаполненные). |
| Полировка поверхности (Ra 0.05) | Увеличивает трудозатраты | Снижает затраты на постобработку | Требуется для оптических и медицинских деталей. |
| Количество гнезд | Линейный рост стоимости | Обратная пропорциональность | Баланс между бюджетом на инструмент и объемом заказа. |
Отраслевые применения и требования к точности
Пластмассовое литье под давлением применяется в секторах, где требования к допускам крайне жесткие. Рассмотрим два контрастных примера, демонстрирующих спектр возможностей технологии.
Автомобильная промышленность и подшипниковые узлы
Производство сепараторов подшипников и пластиковых шариков требует экстремальной точности. Любое отклонение от сферичности или размера приводит к вибрации, шуму и быстрому износу подшипникового узла. Компания ООО Пекин Лито Сепаратор подшипников, имеющая 29-летний опыт (с 1997 года), специализируется именно на таких задачах. Их пресс-формы обеспечивают точность ±0,001 мм, что соответствует классам точности G0 и G1 для шариков.
Здесь используются специальные марки износостойких пластиков, часто армированных стекловолокном или дисульфидом молибдена для снижения коэффициента трения. Процесс литья должен быть стабилен: колебания давления недопустимы. Сертификация TS 16949 (ныне IATF 16949) является обязательным условием для поставщиков в этой нише, гарантируя прослеживаемость каждой партии сырья.
Электроника и потребительские товары
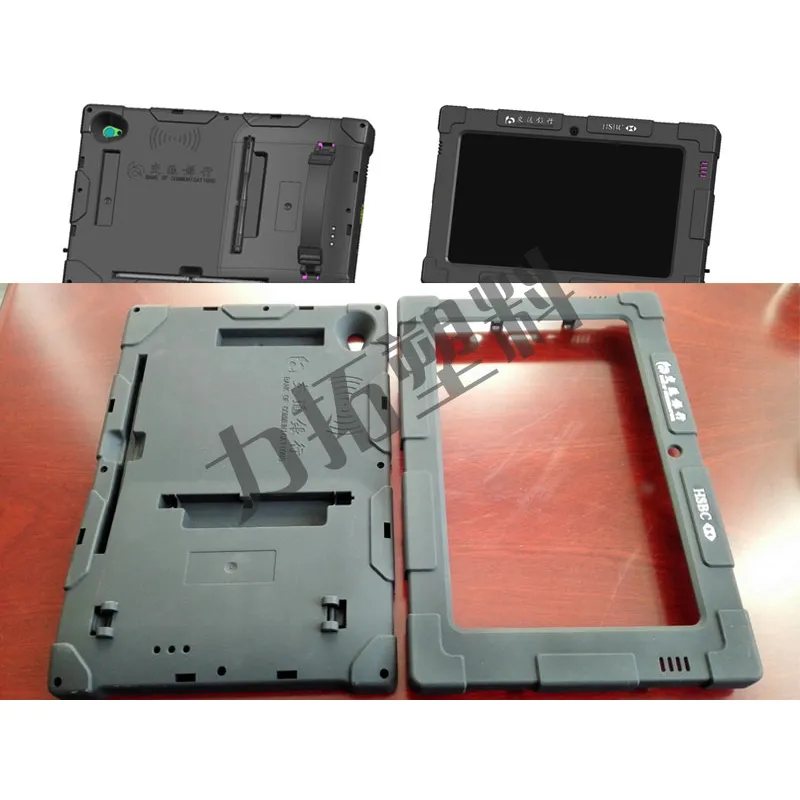
В производстве корпусов для электроники, игрушек и бытовых приборов важны эстетика и скорость. Здесь применяются многогнездные формы с горячеканальными системами. Основные материалы — ABS, PC, PP. Требования к точности обычно составляют ±0.05-0.1 мм. Однако сложность заключается в тонкостенности изделий и наличии множества крепежных элементов (клипс, резьб), которые должны формироваться без последующей механической обработки.
Как выбрать производителя: критерии надежности и E-A-T
Выбор партнера для пластмассового литья под давлением определяет успех всего продукта. На рынке Китая и Азии множество предложений, но не все они соответствуют требованиям европейских и российских заказчиков. При аудите потенциального поставщика следует обращать внимание на следующие аспекты:
- Инженерная экспертиза на этапе DFM (Design for Manufacturing): Профессиональный производитель не просто принимает чертеж, а проводит анализ технологичности. Он подскажет, где изменить толщину стенки, чтобы избежать усадочных раковин, или как изменить угол уклона для легкого извлечения. Отсутствие этапа DFM — красный флаг.
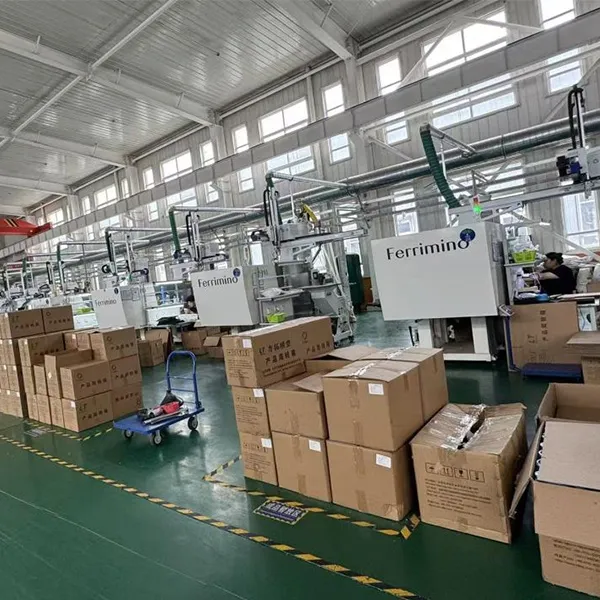
- Парк оборудования: Наличие современных термопластавтоматов с ЧПУ и сервоприводами обеспечивает повторяемость процесса. Старые гидравлические машины могут давать нестабильное давление, что критично для прецизионных деталей.
- Контроль качества: Наличие собственной лаборатории с координатно-измерительными машинами (CMM), проекторами и тестерами твердости. Возможность предоставления протоколов измерений первой статьи (FAI).
- Сертификация: Наличие ISO 9001 обязательно. Для автокомпонентов — IATF 16949. Для медицинских изделий — ISO 13485.
Опыт компании ООО Пекин Лито Сепаратор подшипников (ранее известной как ООО Пекин Лито Промышленность и Торговля) демонстрирует важность узкой специализации в сочетании с широким спектром услуг. Работая с 1997 года, предприятие накопило базу знаний в области прецизионных форм, что позволяет им эффективно решать задачи не только для подшипниковой отрасли, но и для производителей игрушек и промышленных комплектующих. Экспорт в Европу и наличие развитой сети послепродажного обслуживания подтверждают способность компании адаптироваться под высокие стандарты качества.
Сравнение материалов для литья: выбор под задачу
Неправильный выбор пластика — частая причина отказа изделий в эксплуатации. Ниже приведена сравнительная таблица популярных материалов.
| Материал | Преимущества | Недостатки | Типичное применение |
|---|---|---|---|
| Полипропилен (PP) | Низкая цена, химстойкость, гибкость | Низкая УФ-стойкость, высокая усадка | Упаковка, трубы, автомобильные бамперы |
| ABS | Высокая ударопрочность, хорошая поверхность | Не стоек к растворителям и УФ | Корпуса электроники, игрушки, LEGO |
| Поликарбонат (PC) | Прозрачность, термостойкость, прочность | Склонен к образованию внутренних напряжений | Линзы, защитные щитки, фонари |
| PA66 (Нейлон) | Износостойкость, прочность | Гигроскопичность (впитывает влагу) | Шестерни, сепараторы подшипников, крепеж |
| POM (Ацеталь) | Низкое трение, высокая размерная стабильность | Сложность склеивания, ограниченная цветовая гамма | Точные механизмы, защелки, топливные системы |
Типичные ошибки при заказе литья и способы их избежания
Даже опытные конструкторы иногда допускают ошибки, которые удорожают пластмассовое литье под давлением. Вот основные из них:
- Игнорирование усадки материала: Каждый пластик имеет свой коэффициент усадки (от 0.4% для POM до 2.5% для PE). Форма должна быть спроектирована с учетом этого расширения. Если производитель не уточняет марку пластика на этапе проектирования формы, результат будет непредсказуемым.
- Резкие переходы толщин стенок: Это приводит к концентрации напряжений и образованию раковин. Рекомендуется плавное сопряжение стенок.
- Отсутствие уклонов: Даже шероховатость стали создает сопротивление при извлечении. Минимальный уклон должен составлять 0.5-1 градус для гладких поверхностей и больше для текстурированных.
- Экономия на системе охлаждения: Попытка удешевить форму за счет уменьшения числа каналов охлаждения приводит к увеличению времени цикла на 20-30%, что в долгосроке делает изделие дороже, чем при использовании более дорогой, но быстрой формы.
Логистика и экспорт: особенности работы с Китаем
При заказе литья за рубежом важно учитывать логистические цепочки. Пресс-формы — это тяжелый и габаритный груз, требующий надежной упаковки и антикоррозийной обработки перед морской перевозкой. Готовая продукция может поставляться авиафрахтом для срочных партий или морем для крупных тиражей.
Компании с опытом экспорта, такие как ltmj.ru, уже имеют отлаженные процедуры таможенного оформления и сертификации (EAC для РФ/ЕАЭС, CE для Европы). Важно заранее обсудить условия Incoterms (обычно FOB или EXW) и ответственность за транспортировку инструмента. Наличие послепродажного обслуживания, включая ремонт форм и поставку запасных частей, является критическим фактором долгосрочного сотрудничества.
Часто задаваемые вопросы (FAQ)
Какой минимальный тираж рентабелен для литья под давлением?
Обычно пластмассовое литье под давлением становится экономически оправданным при тиражах от 1000-5000 штук. Для меньших объемов целесообразнее использовать 3D-печать или вакуумное формование, так как высокая стоимость изготовления стальной пресс-формы не окупится.
Сколько времени занимает изготовление пресс-формы?
Стандартный срок составляет 25-45 дней в зависимости от сложности. Простые одногнездные формы могут быть изготовлены за 15-20 дней. Сложные многогнездные формы с горячеканальными системами и системой автоматического съема требуют 40-60 дней на проектирование, обработку и испытания (T1).
Можно ли изменить конструкцию детали после изготовления формы?
Это сложно и дорого. Добавление материала возможно путем наплавки и повторной обработки стали, но удаление материала (если деталь стала слишком большой) требует замены вкладышей или полной переделки формы. Поэтому этап согласования 3D-моделей и прототипов критически важен.
Какие гарантии предоставляет производитель?
Надежный производитель дает гарантию на количество циклов (shots). Для обычных форм это 100 000 – 300 000 циклов, для закаленных сталей — до 1 000 000 циклов. Гарантия распространяется на износ рабочих поверхностей при соблюдении режимов литья.
Заключение и рекомендации по размещению заказа
Выбор технологии пластмассового литья под давлением в 2026 году остается оптимальным решением для массового производства качественных полимерных изделий. Ключ к успеху лежит не в поиске самой низкой цены за килограмм пластика, а в комплексном подходе: грамотном проектировании пресс-формы, выборе проверенного материала и партнерстве с производителем, обладающим инженерной культурой и сертификатами качества.
Компания ООО Пекин Лито Сепаратор подшипников (ltmj.ru) предлагает полный цикл услуг: от аудита чертежей и DFM-анализа до серийного производства и логистики. 29-летний опыт работы, специализация на прецизионных деталях (точность ±0,001 мм) и соответствие стандартам ISO 9001 и TS 16949 делают ее надежным партнером для проектов любой сложности — от простых корпусов до высокоточных подшипниковых узлов.
Готовы рассчитать стоимость вашего проекта?
Отправьте нам 3D-модель детали (STEP/IGES) и требования к тиражу. Наши инженеры проведут бесплатный анализ технологичности и подготовят коммерческое предложение с оценкой сроков окупаемости инструмента.